

Tolerancja wykroju dla opakowanie samouszczelniające się zależy od kontroli głębokości nacięcia w miejscach zagięć oraz wzdłuż linii pasków klejących. Nierównomierna głębokość powoduje przesunięcie taśmy i słabe uszczelnienie. Inżynierowie zazwyczaj utrzymują tolerancje rzędu ułamków milimetra w przypadku krytycznych zagięć. Firma LansBox weryfikuje głębokość nacięcia poprzez tworzenie prototypów przed rozpoczęciem produkcji seryjnej, potwierdzając integralność uszczelnienia w konstrukcjach kopert i pudełek przed uruchomieniem produkcji na pełną skalę.
Dlaczego precyzja wykrawania ma tak duże znaczenie?
To właśnie precyzja decyduje o tym, czy pudełko wysyłkowe zamyka się równo, czy też w narożnikach pojawiają się szczeliny. Wykrawanie to proces produkcyjny polegający na wycinaniu niestandardowych kształtów w materiałach opakowaniowych, tworząc szkielet konstrukcyjny każdego kartonu składanego i koperty wysyłkowej opuszczającej centrum logistyczne. Błędne wykrawanie szybko przekłada się na koszty na dalszych etapach produkcji: zablokowane linie montażowe, słabe zgrzewy oraz pudełka, które docierają do odbiorcy pogniecione zamiast zabezpieczone.
Sam proces opiera się na specjalistycznej stalowej matrycy, która tnie, biguje, nacina lub perforuje tekturę i sztywny papier. Każda z tych funkcji pełni określoną rolę konstrukcyjną:
Cięcie powoduje oddzielenie panelu od arkusza wzdłuż jego zewnętrznego konturu.
W wyniku bigowania włókna ulegają ściśnięciu, dzięki czemu panele zaginają się wzdłuż wyznaczonej linii.
Nacinanie tworzy płytkie rowki, które ułatwiają uzyskanie równych, powtarzalnych zagięć.
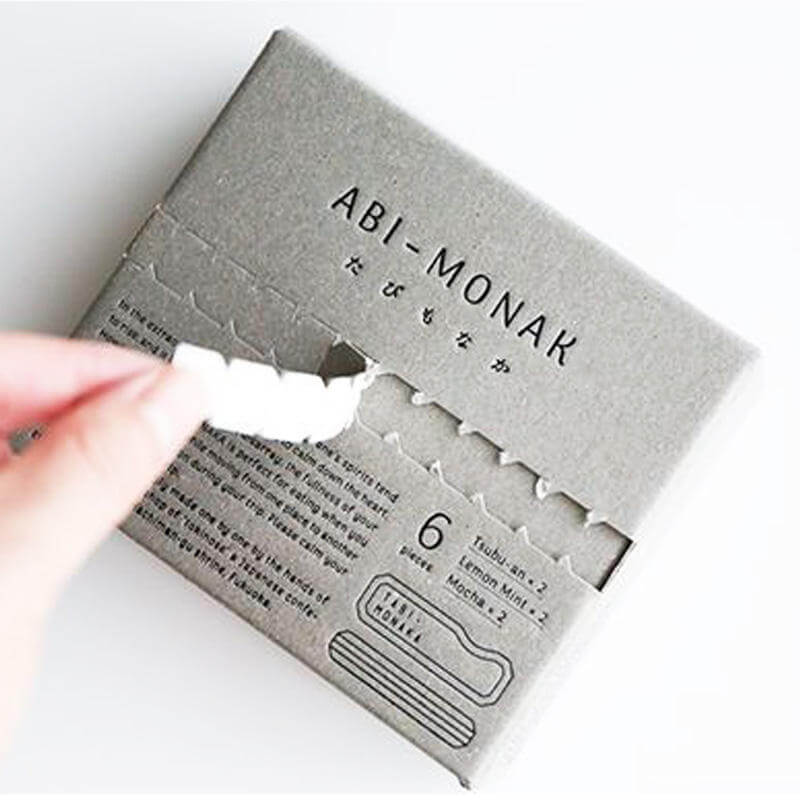
Perforacja pozwala uzyskać linie odrywania przeznaczone na zakładki, okienka lub elementy ułatwiające otwieranie.
Uzyskaj wycenę niestandardowego samozamykającego się pudełka pocztowego od LansBox
Co się dzieje, gdy tolerancja wykroju pudełek pocztowych jest nieprawidłowa?
Zbyt duża tolerancja przy wycinaniu szablonów pudełek pocztowych powoduje, że panele nie układają się równo podczas składania, przez co klapki samoprzylepne nie trafiają w miejsce połączenia. Zespoły operacyjne muszą wówczas ręcznie naprawiać ten błąd, zaklejając pudełka taśmą na linii produkcyjnej zaprojektowanej z myślą o automatyzacji.
Dlaczego głębokość nacięcia w pudełkach składanych ma tak duże znaczenie?
Głębokość bigowania w przypadku kartonów składanych decyduje o tym, jak gładko panel się zgina bez pękania warstwy nadruku lub włókien. Zbyt płytkie bigowanie sprawia, że karton trudno się składa; zbyt głębokie – powoduje osłabienie panelu w miejscu zagięcia.
Firma LansBox, działająca w Lanxi w prowincji Zhejiang w Chinach, produkuje opakowania papierowe zgodnie z dokładnymi wytycznymi klientów, łącząc kreatywne projekty i druk z elastycznością w zakresie wielkości zamówień. Precyzja wykonania jest zachowana na każdym etapie – od prototypu po pełną serię produkcyjną.
Jakiej tolerancji wymiarów należy się spodziewać w przypadku pudełek typu „mailer”?
Na linii do wykrawania nigdy nie zdarzają się dwa razy z rzędu identyczne wymiary. Każdy producent opakowań dąży do uzyskania wymiarów dokładnie zgodnych z wymaganiami klienta. Niewielkie odchylenia pojawiają się przy każdej serii, niezależnie od umiejętności czy sprzętu. Odchylenie to ma swoją nazwę: tolerancja wykrawania pudełek wysyłkowych, czyli dopuszczalny zakres odchylenia między danymi podanymi w specyfikacji a rzeczywistymi wymiarami gotowego półfabrykatu.
Projektanci pudełek pocztowych, którzy ignorują ten zakres, narażają się na problemy na dalszych etapach produkcji. Panel, który w jednej partii jest nieco szerszy, a w następnej węższy, zaburza wyrównanie klapek, pokrycie klejem oraz dopasowanie paska samoprzylepnego. Rozwiązaniem nie jest dążenie do perfekcji — chodzi o z góry określenie dopuszczalnych odchyleń dla każdego wymiaru, który ma znaczenie dla montażu.
W jaki sposób ustala się tolerancję w projekcie pudełka pocztowego?
Tolerancja jest uwzględniana w specyfikacji na tym samym etapie, co wymiary opakowania, materiały i opcje wykończenia. Inżynierowie konstrukcyjni określają, które wymiary mają charakter nośny w procesie składania i zgrzewania, a następnie przypisują każdemu z nich zakres wahań przed rozpoczęciem produkcji narzędzi.
Uzyskaj wycenę niestandardowego samozamykającego się pudełka pocztowego od LansBox
Jakie dokumenty musi przedłożyć zespół ds. konstrukcji?
To właśnie wyraźne linie wykroju umożliwiają w ogóle podanie tolerancji. LansBox przyjmuje projekty w formatach PDF, PSD i JPEG, co pozwala zespołom konstrukcyjnym bezpośrednio zaznaczyć linie wykroju, pozycje bigowania oraz uwagi dotyczące tolerancji jeszcze przed rozpoczęciem produkcji.
Istnieje kilka praktyk, które zapobiegają temu, by dryft tolerancji stał się problemem przy wysyłce:
Wymiary mające kluczowe znaczenie dla działania należy oznaczyć oddzielnie od wymiarów o znaczeniu estetycznym.
Należy sprawdzić głębokość bigowania w przypadku opakowań kartonowych oraz tolerancję cięcia, ponieważ zachowanie linii bigowania zmienia się w zależności od grubości tektury.
Zanim zdecydujesz się na produkcję seryjną, zamów serię prototypową.
Pominięcie tych etapów nie pozwala zaoszczędzić czasu. Powoduje jedynie przeniesienie kosztów na dział realizacji zamówień. Stos pudełek, których nie da się prawidłowo zamknąć, staje się problemem kierownika linii produkcyjnej. Marki gotowe do ustalenia specyfikacji tolerancji w ramach programu niestandardowych opakowań wysyłkowych mogą skontaktować się bezpośrednio z zespołem LansBox w celu uzyskania wyceny i konsultacji dotyczących konstrukcji.
W jaki sposób grubość tektury wpływa na właściwości kartonów składanych?
Głębokość nacięcia decyduje o tym, czy panel kartonowego opakowania zginie się równo wzdłuż prostej linii, czy też pęknie, rozszczepi się i sprawi, że klient dostrzeże nierówną krawędź. Jeśli głębokość nacięcia zostanie źle dobrana, kopertka, która na ekranie wyglądała idealnie, dotrze do odbiorcy z rozerwanymi narożnikami i zagięciem, które nie układa się równo.
Nacinanie i bigowanie stanowią odrębną kategorię w procesie wykrawania, całkowicie odrębną od cięcia prostego. Kanały bigujące działają zgodnie z własnymi, skonfigurowanymi zasadami i tolerancjami. Zasady te bezpośrednio określają, w jaki sposób arkusz kartonu zgina się pod naciskiem. Wykrojnik, który na jednym podłożu tnie ostrą krawędź, może zgnieść włókna na innym, jeśli głębokość rowka nie jest dostosowana do tektury.
Właśnie w tym miejscu tolerancja wykroju w przypadku pudełek pocztowych staje się nierozerwalnie związana z głębokością bigowania w przypadku kartonów składanych. Jeden pomiar bez drugiego nie daje pełnego obrazu sytuacji. Kształt wycięty z precyzją, ale z zbyt płytkim bigowaniem, nadal nie będzie się składał zgodnie ze specyfikacją. Prawidłowa linia bigowania, klapka klejąca lub zatrzask zależą od geometrii, której proste przycinanie gilotyną po prostu nie jest w stanie odtworzyć.
Co się stanie, jeśli głębokość skalu jest zbyt mała lub zbyt duża?
Jeśli nacięcie jest zbyt płytkie, tektura opiera się zgięciu, co powoduje, że panele odskakują lub pękają wzdłuż powierzchni zamiast płynnie się zginać. Jeśli nacięcie jest zbyt głębokie, przecina zbyt dużą warstwę materiału, osłabiając panel i stwarzając ryzyko rozdarć podczas montażu lub transportu. Żadna z tych sytuacji nie chroni konstrukcji z tektury nadającej się do recyklingu, ponieważ firma LansBox projektuje każde opakowanie tak, aby mieściło się w granicach dopuszczalnych dla materiałów nadających się do recyklingu, a jednocześnie zachowywało swój kształt.
Projektanci konstrukcji sprawdzający rysunki techniczne powinni zwracać uwagę na następujące sygnały:
Linie zagięcia, które nie ulegają zamknięciu bez widocznych pęknięć na powierzchni zewnętrznej
Linie rejestracji nadruku na wewnętrznej stronie idealnie pokrywają się z linią zagięcia, ponieważ firma LansBox nadrukowuje zarówno na wewnętrznej, jak i zewnętrznej powierzchni
Przyklej klapki tak, aby przylegały równo z powierzchnią, bez fałdowania w miejscu nacięcia
Inżynierowie rozważający te kwestie w ramach bieżącego projektu mogą skontaktować się bezpośrednio z zespołem LansBox w celu zamówienia próbki konstrukcyjnej przed podjęciem decyzji o uruchomieniu pełnej produkcji.
Dlaczego warto jak najwcześniej omówić kwestię tolerancji z partnerem zajmującym się opakowaniami?
Wczesne rozmowy na temat tolerancji pozwalają zapobiegać awariom montażowym w późnych etapach produkcji kopert samoklejących. Inżynierowie, którzy czekają aż do końcowej fazy produkcji, odkrywają nieprawidłowości w dopasowaniu dopiero po wysłaniu kartonów. Wtedy koszt naprawy znacznie przewyższa kwotę, jaką kosztowałby zwykły telefon. Przewodnik firmy Strouse, oparty na 39 latach doświadczenia w produkcji części na zamówienie, zaleca sprawdzenie tolerancji funkcjonalnych przed ich zatwierdzeniem na rysunku technicznym, zamiast zgadywania, jakie odchylenia są dopuszczalne. Zasada ta odnosi się bezpośrednio do tolerancji wykroju w przypadku kopert wysyłkowych. Ułamek milimetra decyduje o tym, czy klapki będą się zaklejać równo z krawędzią, czy też w rogu pozostanie szczelina.
Firma LansBox dostosowuje swój harmonogram produkcji do tych uwarunkowań. Terminy realizacji wynoszą zazwyczaj od 10 do 30 dni roboczych – jest to okres przeznaczony specjalnie na weryfikację tolerancji i głębokości nacięć w opakowaniach składanych przed rozpoczęciem produkcji na pełną skalę. Minimalne ilości zamówienia różnią się w zależności od rodzaju produktu i stopnia personalizacji. Omówienie kwestii tolerancji powinno odbywać się w ramach tej samej rozmowy, co planowanie minimalnych ilości zamówienia, a nie w ramach oddzielnej rozmowy prowadzonej w późniejszym terminie.
Uzyskaj wycenę niestandardowego samozamykającego się pudełka pocztowego od LansBox
W jaki sposób prototypowanie pozwala wykryć problemy związane z tolerancjami przed rozpoczęciem produkcji seryjnej?
Prototypowanie zapewnia inżynierom fizyczny egzemplarz, który można złożyć, uszczelnić i poddać testom wytrzymałościowym, zanim z linii produkcyjnej zejdą tysiące egzemplarzy. Firma LansBox właśnie z tego powodu włącza prototypowanie do swojego standardowego procesu, aby przed rozpoczęciem produkcji na dużą skalę zweryfikować konstrukcję i wyniki druku.
Trzy pytania, które warto zadać podczas tej pierwszej rozmowy z partnerem:
Jaka głębokość nacięć jest odpowiednia dla wybranej wagi deski i kierunku zagięcia?
Jak duże odchylenia wymiarowe może wytrzymać mechanizm uszczelniający?
Jaki czas realizacji prototypu pasuje do harmonogramu produkcji?
Zespoły gotowe do dostosowania specyfikacji tolerancji do planu produkcji mogą poprosić o indywidualną wycenę w ramach procesu konsultacji projektowej LansBox, który kieruje użytkowników do punktów konwersji w zakresie usług pakowania dostosowanych do indywidualnych potrzeb, zanim zostaną ustalone zobowiązania dotyczące wielkości zamówienia.
Jak zapewnić stałą jakość montażu elementów samouszczelniających?
Jakość montażu polega na wykryciu problemów, zanim pudełko opuści halę produkcyjną, a nie dopiero po tym, jak klient złoży skargę na klapkę, która nie chce się zamknąć. Koperty samoklejące wymagają stałej tolerancji wykroju w przypadku pudełek pocztowych. Nawet niewielkie odchylenia w wymiarach krawędzi powodują przesunięcie kleju. Każda część wycinana wykazuje pewien stopień odchylenia; żaden producent nie jest w stanie wytworzyć idealnie identycznej serii, pudełko po pudełku. Prawdziwe wyzwanie polega na określeniu, jaki zakres odchyleń projekt może tolerować, zanim ucierpi na tym skuteczność zamykania.
Firma LansBox wbudowuje ten proces kontroli w swoje rozwiązania dotyczące łańcucha dostaw, zamiast traktować go jako odrębny etap. Realizacja zamówień, kontrola jakości, magazynowanie i koordynacja logistyczna współdziałają ze sobą, sygnalizując problemy związane z tolerancjami na długo przed tym, zanim opakowania dotrą do rampy wysyłkowej. Ta sekwencja ma większe znaczenie niż jakikolwiek pojedynczy punkt kontroli.
Dlaczego głębokość nacięcia ma znaczenie w przypadku opakowań składanych?
Głębokość nacięcia w kartonach składanych decyduje o tym, jak precyzyjnie składa się panel. Od tego zależy również, jak ściśle pasek samoprzylepny przylega do miejsca przeznaczenia. Zbyt płytkie nacięcie sprawia, że karton nie chce się złożyć wzdłuż przewidzianej linii. Zbyt głębokie nacięcie powoduje osłabienie materiału lub pęknięcie w miejscu zagięcia. Prawidłowe wykonanie tego pomiaru za pierwszym razem pozwala uniknąć kosztownych poprawek na dalszych etapach produkcji.
Marki, które już na wczesnym etapie ustalają dopuszczalne odchylenia i dokładność wymiarów, odnotowują to w wynikach operacyjnych. Zintegrowane programy pakowania i realizacji zamówień realizowane za pośrednictwem LansBox mogą zwiększyć rotację zapasów o ponad 15%, co stanowi zachętę dla zespołów operacyjnych, które prawidłowo ustalają specyfikacje konstrukcyjne przed rozpoczęciem masowej produkcji. Inżynierowie gotowi do weryfikacji projektu opakowania wysyłkowego mogą poprosić o indywidualną wycenę opakowania bezpośrednio od zespołu LansBox.
Najczęściej zadawane pytania
Dlaczego kontrola głębokości nacięcia ma znaczenie w przypadku opakowań samouszczelniających się?
Głębokość nacięcia w miejscach zagięć i wzdłuż linii pasków samoprzylepnych decyduje o szczelności połączeń; nierównomierna głębokość powoduje przesunięcie taśmy i słabą szczelność połączeń. Firma LansBox weryfikuje głębokość nacięć poprzez tworzenie prototypów przed rozpoczęciem produkcji seryjnej, aby potwierdzić szczelność połączeń w konstrukcjach kopert i pudełek.
Co się dzieje, gdy tolerancja wykroju jest zbyt duża?
Podczas składania panele nie układają się w jednej linii, co powoduje, że klapki samouszczelniające nie trafiają w miejsce połączenia. ### Jakie pliki są potrzebne programowi LansBox do określenia tolerancji?
LansBox przyjmuje projekty w formatach PDF, PSD i JPEG. Formaty te umożliwiają zespołom konstrukcyjnym bezpośrednie zaznaczanie linii cięcia, miejsc bigowania oraz uwag dotyczących tolerancji przed rozpoczęciem produkcji.
Wnioski
Podsumowując, opanowanie tolerancji wykroju, precyzji głębokości oraz mechanizmów samouszczelniających sprawia, że opakowanie z funkcjonalnego staje się wyjątkowe — podnosząc zarówno postrzeganie marki, jak i wydajność operacyjną. LansBox uwzględnia te specyfikacje techniczne w każdym opakowaniu wykonanym na zamówienie, łącząc rygorystyczną kontrolę jakości z elastycznymi harmonogramami produkcji, aby dostarczać opakowania, które niezawodnie sprawdzają się na dużą skalę. Niezależnie od tego, czy dążysz do optymalizacji kosztów, szybkości czy konsolidacji łańcucha dostaw, precyzyjna inżynieria w każdym szczególe gwarantuje, że doświadczenie związane z rozpakowywaniem wzmocni lojalność klientów, jednocześnie zapewniając konkurencyjne koszty realizacji zamówień.
 EN
 DE
 FR
 PL
 PT
 ES
 JA
 RU
 AR
 IT
 NL
 TR
 KO